


Одна статья для понимания! Распространенные проблемы с инструментами и меры по их устранению при обработке на станках с ЧПУ!
Для обрабатывающих центров режущие инструменты являются расходными материалами, которые могут вызвать повреждения, износ и сколы в процессе обработки. Эти явления неизбежны, но есть и контролируемые причины, такие как ненаучные и нестандартные операции, неправильное обслуживание и т. д. Только найдя первопричину, мы сможем лучше решить проблему.
один
Проявление повреждения инструмента
1) Микроколлапс режущей кромки
Когда структура материала, твердость и края заготовки неровные, передний угол слишком велик, что приводит к низкой прочности режущей кромки, недостаточной жесткости технологической системы, вызывающей вибрацию или прерывистую резку, а также к плохому качеству шлифования режущей кромки. склонен к микроразрушению, то есть небольшому разрушению, зазубринам или отслаиванию в краевой области. После возникновения такой ситуации инструмент потеряет некоторую режущую способность, но сможет продолжать работать. При дальнейшем резании поврежденная часть режущей кромки может быстро расшириться, что приведет к еще большему повреждению.
2) Поломка режущей кромки или кончика.
Этот тип повреждения часто возникает при более серьезных условиях резания, чем микровыкрашивание на режущей кромке или дальнейшее развитие микровыкрашивания. Размер и протяженность трещины больше, чем у микротрещин, в результате чего инструмент полностью теряет режущую способность и приходится прекращать работу. Ситуацию, когда кончик лезвия ломается, часто называют падением кончика.
3) Поломка лезвия или инструмента.
Когда условия резания чрезвычайно суровы, объем резания слишком велик, имеется ударная нагрузка, а также имеются микротрещины в лезвии или материале инструмента. Из-за остаточного напряжения в лезвии, вызванного сваркой и шлифовкой, в сочетании с небрежной эксплуатацией это может привести к поломке лезвия или инструмента. После возникновения такого рода повреждения инструмент нельзя продолжать использовать, и поэтому он утилизируется.
4) Отслаивание поверхности лезвия
Для материалов с высокой хрупкостью, таких как твердые сплавы с высоким содержанием TiC, керамика, PCBN и т. д., из-за дефектов или потенциальных трещин в структуре поверхности или остаточных напряжений на поверхности из-за сварки и шлифовки поверхность склонна к отслаиванию. возникают, когда процесс резания недостаточно стабилен или поверхность инструмента подвергается переменному контактному напряжению. Отслаивание может произойти на передней поверхности лезвия, а лезвие может произойти на задней поверхности лезвия. Отслаивающийся материал имеет форму хлопьев с большой площадью отслаивания. Существует высокая вероятность отслаивания режущих инструментов с покрытием. После незначительного отслаивания лезвия оно еще может продолжать работать, но после сильного отслоения оно потеряет режущую способность.
5) Пластическая деформация режущих деталей.
Инструментальная и быстрорежущая сталь из-за низкой прочности и твердости могут подвергаться пластической деформации в местах резания. Когда твердые сплавы работают при высокой температуре и трехосном сжимающем напряжении, также может возникнуть поверхностное пластическое течение и даже вызвать пластическую деформацию режущей кромки или кончика инструмента, что приводит к разрушению. Обрушение обычно происходит при резке большого количества материала и обработке твердых материалов. Модуль упругости твердого сплава на основе TiC меньше, чем у твердого сплава на основе WC, поэтому первый обладает повышенной устойчивостью к пластической деформации или быстрому разрушению. PCD и PCBN обычно не подвергаются пластической деформации.
6) Горячее растрескивание лезвий
Когда режущий инструмент подвергается переменным механическим и термическим нагрузкам, поверхность режущей части неизбежно испытывает знакопеременное термическое напряжение из-за многократного теплового расширения и сжатия, что приводит к усталости и растрескиванию лезвия. Например, при использовании твердосплавной фрезы для высокоскоростного фрезерования зубья фрезы постоянно подвергаются периодическим ударам и знакопеременным термическим напряжениям, в результате чего на передней режущей поверхности возникают гребенчатые трещины. Некоторые режущие инструменты могут не иметь явных знакопеременных нагрузок и напряжений, но из-за неравномерности температуры поверхности и внутренних слоев также возникают термические напряжения. Кроме того, в материале режущего инструмента неизбежно возникают дефекты, поэтому на лезвии также могут образовываться трещины. После образования трещин инструмент иногда может продолжать работать в течение некоторого времени, а иногда трещины быстро расширяются, что приводит к поломке лезвия или сильному отслаиванию режущей поверхности.
два
Причины износа инструмента
1) Абразивный износ
В обрабатываемом материале часто присутствуют мельчайшие частицы чрезвычайно высокой твердости, которые могут поцарапать канавки на поверхности инструмента, что называется повреждением при абразивном шлифовании. Абразивный износ присутствует на всех поверхностях, причем наиболее выражен на передней поверхности лезвия. Причем износ конопляного материала может происходить при различных скоростях резания, но при низкоскоростном резании из-за более низкой температуры резания износ, вызванный другими причинами, незначителен, поэтому основной причиной является абразивный износ. Чем ниже твердость режущего инструмента, тем тяжелее абразивное повреждение.
2) Износ при холодной сварке
Во время резки между заготовкой, режущей поверхностью и передней и задней режущими поверхностями возникает значительное давление и сильное трение, что приводит к холодной сварке. Из-за относительного движения между парами трения холодная сварка приведет к разрыву и унесению в одну сторону, что приведет к износу холодной сварки. Износ при холодной сварке обычно более серьезен при умеренных скоростях резания. Согласно экспериментам, хрупкие металлы обладают большей стойкостью к холодной сварке, чем пластичные металлы; Многофазные металлы меньше однонаправленных металлов; Соединения металлов имеют меньшую склонность к холодной сварке по сравнению с элементарными материалами; Склонность элементов группы B к холодной сварке с железом в периодической таблице химических элементов невелика. Холодная сварка более жесткая при низкоскоростной резке быстрорежущей стали и твердого сплава.
3) Диффузионный износ
В процессе резания при высоких температурах и контакте заготовки с инструментом химические элементы с обеих сторон диффундируют друг с другом в твердом состоянии, изменяя состав и структуру инструмента, делая поверхность инструмента хрупкой и усугубляя износ инструмента. Явление диффузии всегда утверждает, что объекты с высокими градиентами глубины продолжают рассеиваться к объектам с низкими градиентами глубины.
Например, кобальт в твердых сплавах быстро диффундирует в стружку и заготовки при температуре 800 градусов, а WC разлагается на вольфрам и углерод и диффундирует в сталь; Когда режущие инструменты PCD используются для резки стальных и железных материалов, когда температура резки превышает 800 градусов, атомы углерода в PCD переходят на поверхность заготовки с большой диффузионной силой, образуя новые сплавы, и поверхность инструмента будет графитированный. Кобальт и вольфрам диффундируют сильнее, тогда как титан, тантал и ниобий обладают более сильными антидиффузионными свойствами. Поэтому твердые сплавы типа YT обладают хорошей износостойкостью. При резке керамики и PCBN диффузионный износ незначителен при температурах до 1000 градусов -1300 градусов. Из-за одного и того же материала заготовки, стружка и режущие инструменты во время резки будут генерировать термоэлектрический потенциал в зоне контакта, что способствует диффузии и ускоряет износ инструмента. Этот вид диффузионного износа под действием термоэлектрического потенциала называется «термоэлектрический износ».
4) Окислительный износ
При повышении температуры поверхность инструмента окисляется и образует более мягкие оксиды, которые истираются стружкой и образуют износ, называемый окислительным износом. Например, в диапазоне температур от 700 до 800 градусов кислород в газе реагирует с кобальтом, карбидами, карбидом титана и т. д. в твердых сплавах, образуя более мягкие оксиды; PCBN вступает в химическую реакцию с водяным паром при температуре 1000 градусов.

три
Форма износа лезвия
1) Повреждение поверхности переднего лезвия
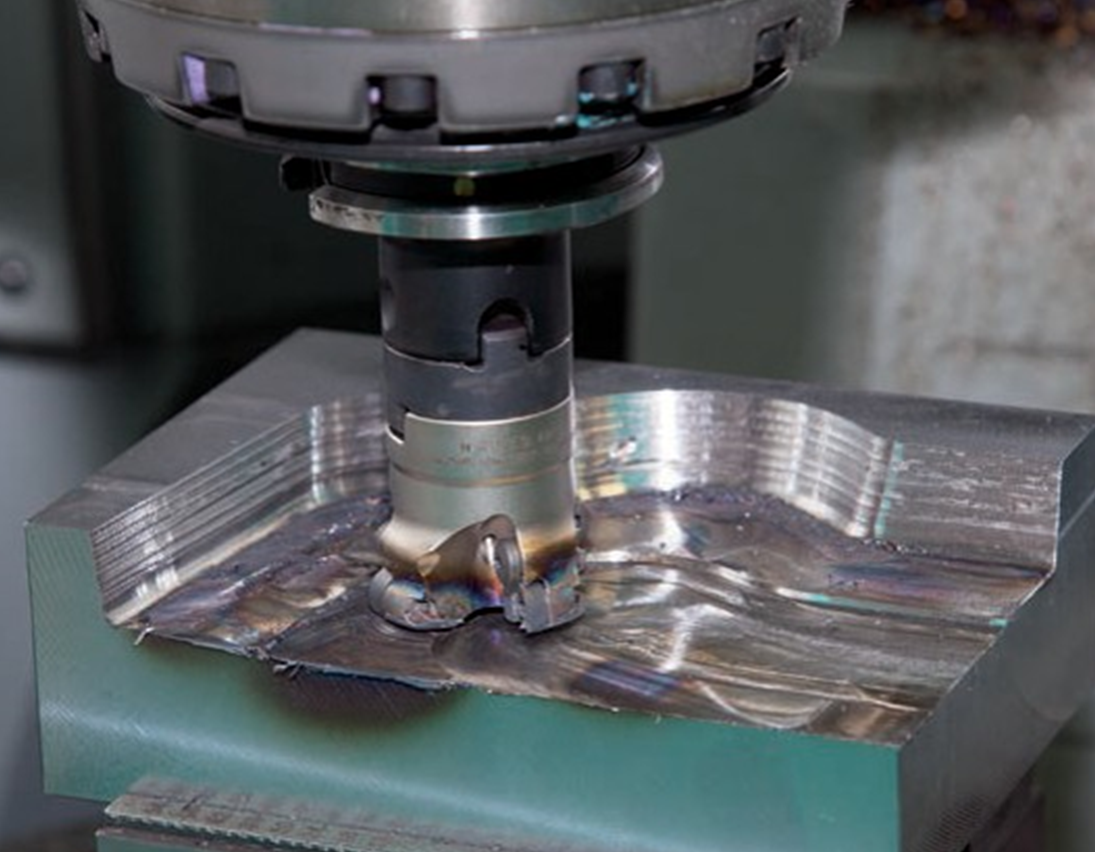
При резке пластиковых материалов на высокой скорости область вблизи силы резания на передней режущей кромке изнашивается под действием стружки, образуя серповидные ямки, что также известно как износ серповидных ямок. На ранней стадии износа передний угол инструмента увеличивается, что улучшает условия резания и способствует скручиванию и разрушению стружки. Однако, когда серповидное углубление еще больше увеличивается, прочность режущей кромки значительно снижается, что в конечном итоге может привести к поломке и повреждению режущей кромки. При резке хрупких материалов или пластиковых материалов с более низкими скоростями резания и меньшей толщиной резания серповидный износ, как правило, отсутствует.
2) Износ кончика ножа
Износ вершины инструмента относится к износу задней поверхности дуги вершины инструмента и прилегающей вторичной задней поверхности, что является продолжением износа задней поверхности инструмента. Из-за плохих условий отвода тепла и концентрации напряжений здесь скорость износа выше, чем у задней режущей поверхности. Иногда на вторичной задней режущей поверхности образуется ряд небольших канавок с расстоянием, равным скорости подачи, что называется износом канавок. В основном они вызваны закаленным слоем и узорами резки на обрабатываемой поверхности. При резке труднообрабатываемых материалов с высокой склонностью к наклепу наиболее вероятно возникновение износа канавок. Износ режущей кромки инструмента оказывает наибольшее влияние на шероховатость поверхности и точность обработки заготовки.
3) Износ заднего ножа.
При резке пластмассовых материалов с большой толщиной реза из-за наличия отложений стружки задняя грань инструмента может не соприкасаться с заготовкой. Кроме того, задняя режущая поверхность обычно соприкасается с заготовкой, образуя на задней режущей поверхности полосу износа с задним углом 0. Как правило, в середине рабочей длины режущей кромки износ задней поверхности относительно равномерен, поэтому степень износа задней поверхности можно измерить по ширине полосы износа VB на задней стороне режущей кромки. передовые позиции в этом разделе.
В связи с тем, что различные типы режущих инструментов почти всегда испытывают износ задней поверхности при различных условиях резания, особенно при резке хрупких материалов или пластмасс с меньшей толщиной резания, износ инструмента в основном представляет собой износ задней поверхности. Более того, измерение ширины полосы износа VB относительно простое, поэтому VB обычно используется для обозначения степени износа инструмента. Чем больше VB, тем не только увеличивается сила резания и возникает вибрация при резании, но это также влияет на износ дуги вершины инструмента, тем самым влияя на точность обработки и качество поверхности.
четыре
Методы предотвращения повреждения инструмента
1) Разумно выбирать виды и марки инструментальных материалов, исходя из особенностей обрабатываемых материалов и деталей. Учитывая определенную твердость и износостойкость, необходимо обеспечить, чтобы инструментальный материал имел необходимую вязкость.
2) Разумно подбирать геометрические параметры режущего инструмента. Регулируя передний и задний углы, углы основного и вспомогательного отклонения, углы наклона отвала и другие углы; Убедитесь, что режущая кромка и кончик имеют достаточную прочность. Шлифование отрицательных фасок на режущей кромке является эффективной мерой предотвращения поломки инструмента.
3) Обеспечьте качество сварки и шлифовки и избегайте различных дефектов, вызванных плохой сваркой и шлифовкой. Режущие инструменты, используемые в ключевых процессах, должны быть отшлифованы для улучшения качества поверхности и проверены на наличие трещин.
4) Разумно выбирайте величину резания, чтобы избежать чрезмерной силы резания и высокой температуры резания, чтобы предотвратить повреждение инструмента.
5) Постарайтесь обеспечить хорошую жесткость технологической системы и максимально снизить вибрацию.
6) Используйте правильный метод работы и постарайтесь свести к минимуму способность инструмента выдерживать резкие изменения нагрузки.
пять
Причины и меры борьбы с поломкой инструмента
1. Неправильный выбор марки и характеристик лезвия, например, слишком тонкая толщина лезвия или выбор слишком твердой или слишком хрупкой марки во время черновой обработки.
Меры противодействия: увеличьте толщину лезвия или установите лезвие вертикально и выберите марку с более высокой прочностью на изгиб и вязкостью.
2. Неправильный выбор параметров геометрии инструмента (например, большие передний и задний углы и т. д.).
Контрмеры:
Вы можете начать модернизацию режущих инструментов со следующих аспектов.
1) Соответствующим образом уменьшите передний и задний углы.
2) Используйте больший отрицательный угол наклона лезвия.
3) Уменьшите основной угол отклонения.
4) Используйте большие отрицательные фаски или дуги лезвия.
5) Шлифование переходной режущей кромки для улучшения кончика инструмента.
3. Неправильный процесс сварки лезвия, что приводит к чрезмерному сварочному напряжению или образованию трещин.
Контрмеры:
1) Избегайте использования трехсторонней закрытой канавки лезвия.
2) Правильный выбор припоя.
3) Избегайте использования ацетиленового пламени для нагрева сварки и сохраняйте изоляцию после сварки, чтобы устранить внутренние напряжения.
4) Старайтесь максимально использовать механические зажимные конструкции.
4. Неправильные методы шлифования могут вызвать напряжение при шлифовании и появление трещин; Чрезмерная вибрация зубьев фрезы PCBN после шлифования может вызвать чрезмерную нагрузку на отдельные зубья, а также привести к поломке инструмента.
Контрмеры:
1) Для шлифования используйте прерывистый шлифовальный или алмазный шлифовальный круг.
2) Выберите более мягкий шлифовальный круг и регулярно подрезайте его, чтобы диск оставался острым.
3) Обратите внимание на качество заточки лезвия и строго контролируйте вибрацию зубьев фрезы.
5. Необоснованный выбор суммы резки. Если количество слишком велико, станок может застрять; При прерывистой резке скорость резания слишком высока, скорость подачи слишком велика, а глубина резания слишком мала, когда припуск на заготовку неравномерен; При резке материалов с высокой тенденцией к наклепу, например стали с высоким содержанием марганца, скорость подачи слишком мала.
Контрмера: выберите новую величину резки.
6. Конструктивные причины, такие как неровная нижняя поверхность канавки или чрезмерное удлинение лезвия для режущих инструментов с механическим зажимом.
Контрмеры:
1) Обрежьте нижнюю поверхность канавки ножа.
2) Разумно расположите форсунки СОЖ.
3) Добавьте прокладку из твердого сплава под лезвие закаленного держателя инструмента.
7. Чрезмерный износ инструмента.
Меры противодействия: Своевременно заменяйте инструмент или режущую кромку.
Недостаточный поток СОЖ или неправильный метод заполнения могут привести к внезапному нагреву и растрескиванию лезвия.
Контрмеры:
1) Увеличьте расход смазочно-охлаждающей жидкости.
2) Разумно расположите форсунки СОЖ.
3) Используйте эффективные методы охлаждения, такие как распылительное охлаждение, чтобы улучшить охлаждающий эффект.
4) Использование * резки для уменьшения воздействия на лезвие.
9. Неправильная установка режущих инструментов, например, режущие инструменты установлены слишком высоко или слишком низко; Торцевая фреза использует асимметричное прямое фрезерование и другие методы.
Меры противодействия: переустановите режущие инструменты.
10. Жесткость технологической системы слишком низкая, что приводит к чрезмерной вибрации при резке.
Контрмеры:
1) Увеличьте вспомогательную поддержку заготовки и улучшите жесткость зажима заготовки.
2) Уменьшите длину вылета инструмента.
3) Соответствующим образом уменьшите задний угол инструмента.
4) Примите другие меры по снижению вибрации.
11. Неправильная работа, например, чрезмерное усилие, когда инструмент прорезает середину заготовки; Прежде чем втягивать нож, остановите автомобиль.
Меры противодействия: обратите внимание на методы работы.
шесть
Причины, характеристики и меры борьбы с опухолями, накапливающими дебрисы.
1. Причина образования
В части вблизи режущей кромки, в зоне контакта стружки инструмента, из-за высокого давления вниз, основной металл стружки внедряется в микронеровные выступы и впадины на передней режущей поверхности, образуя настоящий контакт металла с металлом. без зазоров и создания явления склеивания. Эта часть области контакта стружки инструмента называется областью склеивания. В зоне склеивания на передней режущей поверхности у нижнего слоя стружки будет накапливаться тонкий слой металлического материала, и металлический материал этой части стружки подвергается сильной деформации и упрочнению при соответствующей температуре резания. По мере продолжения вытекания стружки под толкающей силой последующего потока резания этот слой застоявшегося материала будет скользить относительно верхнего слоя стружки и удаляться, становясь основой комка-скопления стружки. В дальнейшем поверх него образуется второй слой гистерезисного режущего материала, который непрерывно накапливается и образует стружечные наплывы.
2. Характеристики и их влияние на обработку резки.
1) Твердость в 1.5-2.0 раз выше, чем у материала заготовки, и она может заменить переднюю режущую поверхность для резки. Он имеет функцию защиты режущей кромки и уменьшения износа передней режущей поверхности. Однако когда мусор падает, он проходит через область контакта между инструментом и заготовкой, вызывая износ задней режущей поверхности инструмента.
2) После образования отложений стружки рабочий передний угол инструмента значительно увеличивается, что играет положительную роль в уменьшении деформации стружки и силы резания.
3) Из-за скопления стружки, выступающей за режущую кромку, фактическая глубина резания увеличивается, что влияет на размерную точность заготовки.
4) Накопление мусора может вызвать «запашивание» поверхности заготовки, влияющее на шероховатость поверхности заготовки.
5) Фрагменты скопившегося мусора могут прилипать или внедряться в поверхность заготовки, образуя твердые пятна и ухудшая качество обрабатываемой поверхности заготовки.
Из приведенного выше анализа видно, что накопление стружки неблагоприятно для резки, особенно для прецизионной обработки.
3. Меры борьбы
Чтобы предотвратить образование отложений стружки, можно принять следующие меры для предотвращения склеивания или деформационного упрочнения между материалом подложки стружки и передней режущей поверхностью.
1) Уменьшите шероховатость поверхности переднего лезвия.
2) Увеличьте передний угол инструмента.
3) Уменьшите толщину резки.
4) Используйте низкоскоростную или высокоскоростную резку, чтобы избежать скоростей резания, которые способствуют скоплению стружки.
5) Правильная термообработка материала заготовки для повышения его твердости и снижения пластичности.
6) Используйте смазочно-охлаждающие жидкости с хорошими антиадгезионными свойствами (например, смазочно-охлаждающие жидкости для сверхвысокого давления, содержащие серу и хлор).


