


Как улучшить плавность вращающейся поверхности
На этапе прецизионной токарной обработки наименее желательно для операторов браковать детали из-за плохого качества обработки поверхности. Заводам также необходимо учитывать множество факторов, чтобы улучшить гладкость поверхности и удовлетворить требования клиентов. Соответствующие лезвия и параметры резки имеют важное значение, но также необходим комплексный подход для обеспечения большей гладкости поверхности.
1.
Принятие комплексного подхода
Важно учитывать все этапы, от черновой обработки до прецизионной обработки, поскольку они взаимосвязаны, взаимосвязаны и взаимообусловлены. Например, прежде чем приступить к черновой обработке, вам необходимо оставить запас для прецизионной и полуточной обработки.
Чтобы обеспечить высокое качество обработки поверхности, операторам необходимо удалить необходимое количество материала на этапах черновой и полуточной обработки, чтобы точная обработка могла быть выполнена с минимальными или минимальными погрешностями. Любая проблема может привести к ухудшению качества поверхности.
Соединение для черновой обработки обрабатывает большую часть припуска на заготовку, поэтому прецизионный обрабатывающий инструмент не испытывает давления. Разумное соответствие припуска на черновую обработку также предотвращает преждевременное повреждение прецизионного обрабатывающего инструмента. Многие заводы предпочитают использовать более агрессивные параметры подачи для черновой обработки, что может привести к образованию больших заусенцев на стенках детали и затруднить ее разрушение.
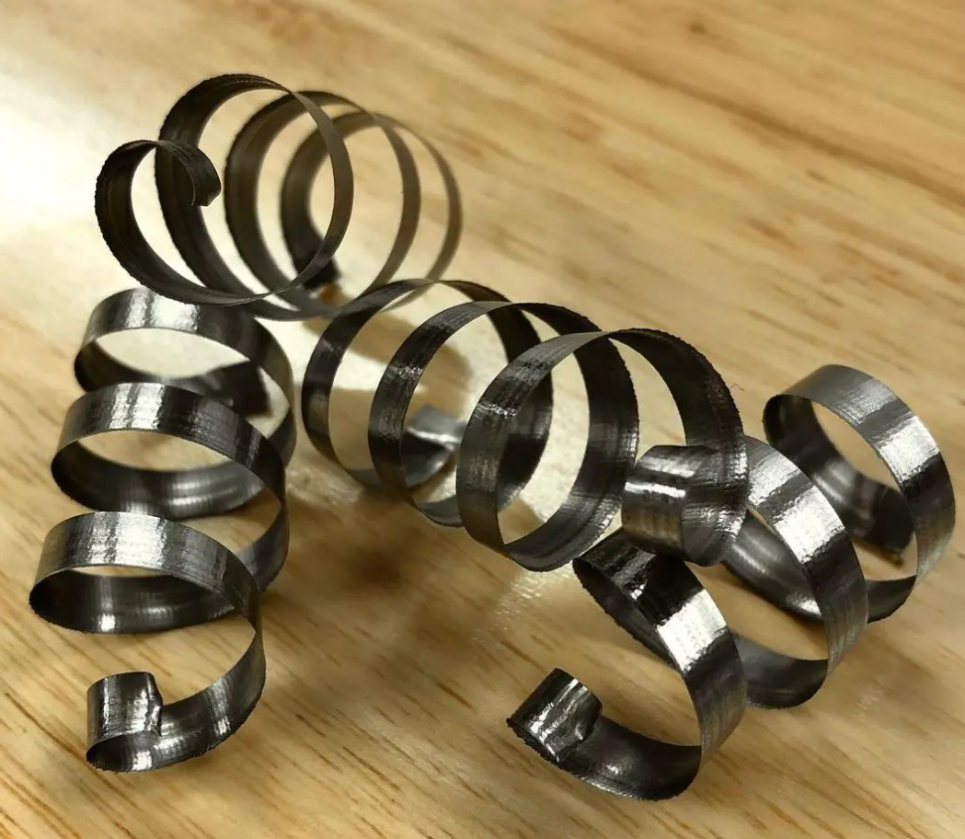
Если эти заусенцы обнаруживаются на деталях во время операций прецизионной обработки, они могут быть очень твердыми (что приводит к скоплению стружки), что приводит к очень короткому сроку службы лезвия. Инструменты для черновой обработки должны быть запрограммированы на удаление зазубрин и заусенцев и должны обеспечивать хорошую обработанную поверхность для этапа точной обработки.
Если вы посмотрите на нормально работающий станок или процесс токарной обработки мягкой стали, оператору необходимо на ранних этапах обеспечить достаточную чистоту поверхности, чтобы добиться необходимого качества поверхности. Если вы начнете изучать детали из закаленной стали, то качество поверхности черновой прокатки перед термообработкой будет сильно влиять на окончательную чистоту поверхности после термообработки.
2.
Выберите подходящую подачу и скорость.
Во время прецизионной обработки вы будете использовать более высокие скорости подачи по поверхности, что приводит к увеличению скорости и снижению скорости подачи. Более того, вообще говоря, глубина резания будет меньше. Но не менее важно убедиться, что скорость подачи соответствует желаемому качеству поверхности. Если скорость подачи слишком низкая, это может вызвать чрезмерное трение и преждевременный износ полотна, что приведет к ухудшению гладкости поверхности.
Более высокая скорость резания помогает немного повысить температуру, что приводит к улучшению качества поверхности. Это также предотвращает прилипание материала к верхней части или поверхности инструмента. По сравнению с черновой обработкой оператору следует немного увеличить скорость, но не слишком сильно, иначе это будет иметь противоположный эффект. Если на боковой стороне полотна имеется отложения стружки, скорость подачи следует увеличить.
По сравнению с черновой обработкой многие бренды склонны снижать скорость, что является распространенной ошибкой при операциях точной обработки. Повышение скорости необходимо для достижения качественной обработки поверхности.
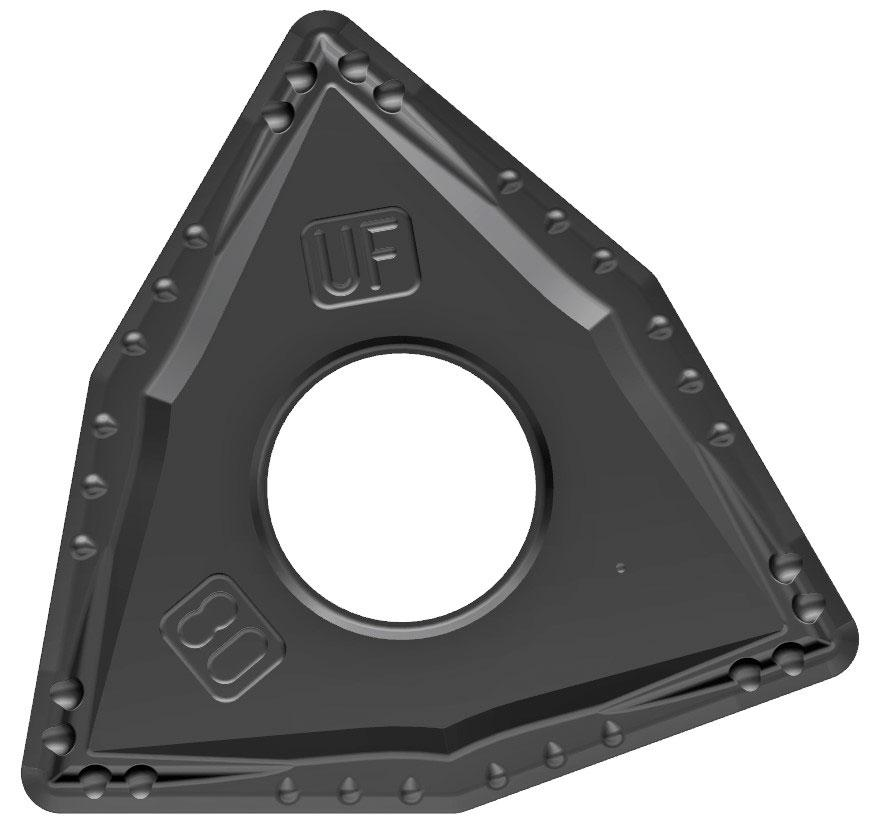
Канавка держателя инструмента с чрезмерным допуском на размер уменьшит площадь контакта между лезвием (например, лезвием WNMG) и канавкой держателя инструмента, что приведет к перемещению канавки держателя инструмента. Это может вызвать микровибрации, которые отрицательно влияют на гладкость поверхности.
Определение правильной глубины резания будет способствовать стабильности процесса токарной обработки. Слишком маленькая глубина резания может привести к тому, что радиус вершины инструмента будет оказывать все силы радиально на деталь, что может вызвать вибрацию и отрицательно повлиять на гладкость поверхности.
Также важно не рекомендовать использовать чрезмерную глубину резания, так как большинство материалов необходимо удалять на черновых и промежуточных этапах обработки. Обычно требуется небольшая глубина резания и меньшая скорость подачи.
3.
Выберите подходящую марку режущего инструмента.
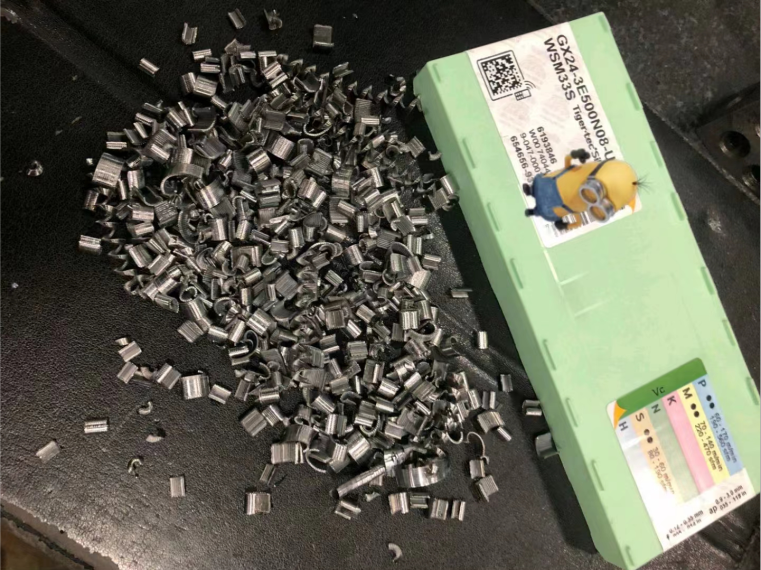
Использование фирменных лезвий может помочь добиться лучших результатов стрижки. С другой стороны, обсуждение новых применений с производителями лезвий может помочь определить, какое лезвие обеспечит высококачественную обработку поверхности при точении, и, таким образом, выбрать подходящее лезвие. Условия обработки и материалы детали определяют, какой тип лезвия подходит, но некоторые общие характеристики можно рекомендовать на этапе точной обработки.
Если позволяет геометрическая форма детали, при прецизионной обработке обычно предпочитаются большие радиусы. Больший радиус помогает эффективнее выравнивать материал, почти как дворником. Используя больший радиус вершины инструмента, вы можете немного увеличить скорость подачи, сохраняя при этом более высокое качество поверхности. Однако при обработке тонкостенных деталей меньший радиус вершины инструмента может снизить радиальные силы резания, что может привести к перекосу и вибрации, тем самым оказывая негативное влияние на гладкость поверхности.
Форма лезвия оказывает существенное влияние на начальное образование стружки и гладкость поверхности.
4.
Роль полировальных лезвий в механической обработке.
Использование фирменных лезвий может помочь добиться лучших результатов стрижки. С другой стороны, обсуждение новых применений с производителями лезвий может помочь определить, какое лезвие обеспечит высококачественную обработку поверхности при точении, и, таким образом, выбрать подходящее лезвие. Условия обработки и материалы детали определяют, какой тип лезвия подходит, но некоторые общие характеристики можно рекомендовать на этапе точной обработки.
Если позволяет геометрическая форма детали, при прецизионной обработке обычно предпочитаются большие радиусы. Больший радиус помогает эффективнее выравнивать материал, почти как дворником. Используя больший радиус вершины инструмента, вы можете немного увеличить скорость подачи, сохраняя при этом более высокое качество поверхности. Однако при обработке тонкостенных деталей меньший радиус вершины инструмента может снизить радиальные силы резания, что может привести к перекосу и вибрации, тем самым оказывая негативное влияние на гладкость поверхности.
Форма лезвия оказывает существенное влияние на начальное образование стружки и гладкость поверхности.
5.
Выберите подходящую стружколомную канавку
Выбор подходящего стружколома также является ключевым моментом. Когда лезвие участвует в резке, верхняя поверхность лезвия напрямую связана с обработкой материала и площадью стружки. Таким образом, если вы получите меньшую глубину резания при более низкой подаче, стружкорез будет выглядеть иначе, чем при большей глубине резания при более высокой подаче. Вам необходимо выбрать подходящую стружкоотбойную канавку для материала, поскольку стружкодробление имеет решающее значение для поддержания стабильного и хорошего качества поверхности, особенно на нескольких деталях.
6.
Чем тоньше покрытие, тем лучше
Упускаемый из виду аспект в этом процессе заключается в том, как качество лезвия влияет на гладкость поверхности, особенно когда это связано с покрытием.
Когда дело доходит до покрытий физического осаждения из паровой фазы (PVD) и химического осаждения из паровой фазы (CVD), покрытия CVD часто намного толще, чем покрытия PVD. По сравнению с более тонкими покрытиями, более толстые покрытия сталкиваются с более серьезными проблемами при получении высококачественной поверхности, и это всегда так. Благодаря адгезии покрытия PVD обеспечивает лучшую гладкость поверхности, чем покрытие CVD. Лезвия PVD имеют полное покрытие на всех поверхностях, в то время как химическое осаждение из паровой фазы уменьшает покрытие на микрогеометрии, тем самым изменяя форму микрогеометрии.
7.
Как управлять чипами
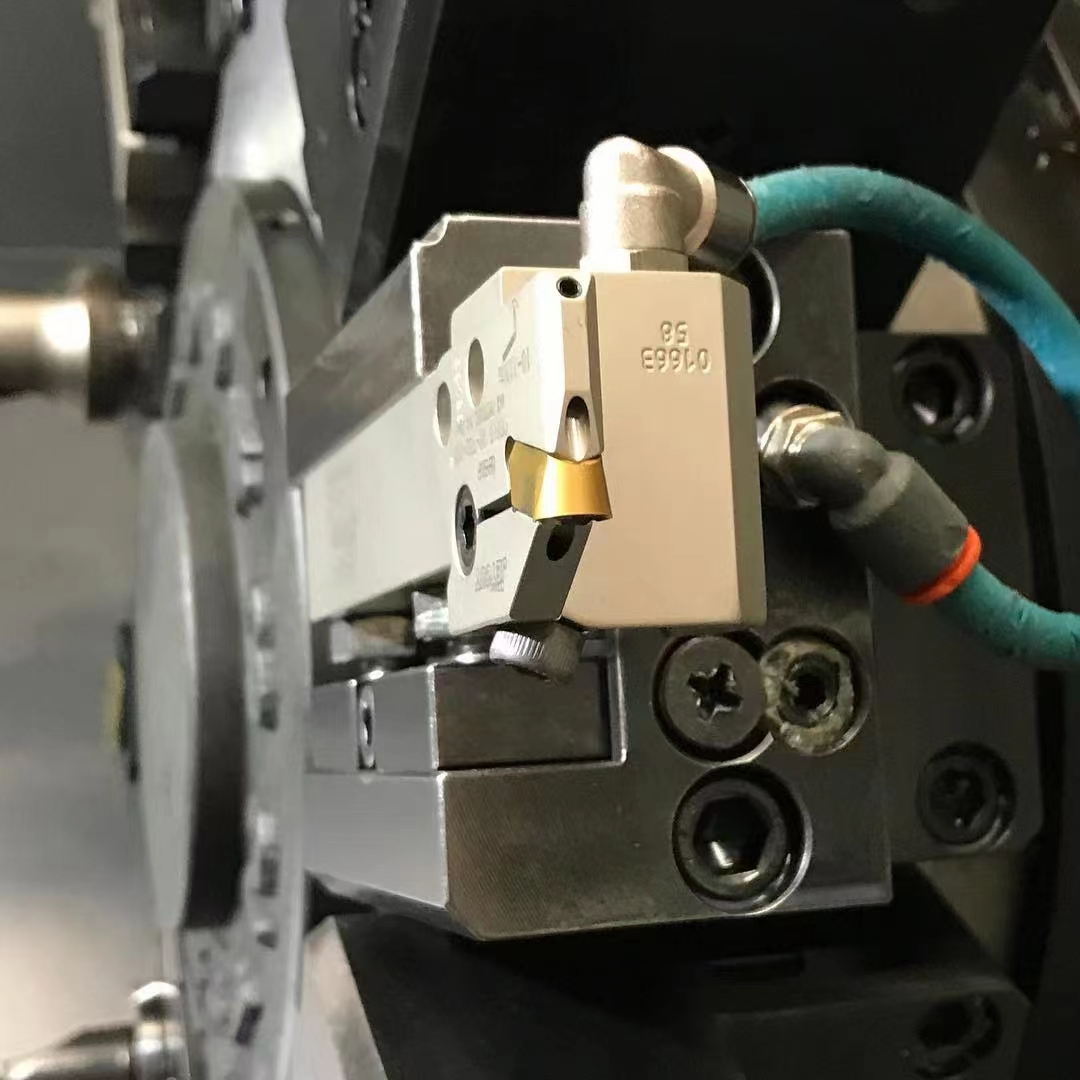
Для большинства токарных операций рекомендуется направлять СОЖ под высоким давлением непосредственно на режущую кромку. Это помогает удалить стружку из зоны резки. Контроль стружки имеет решающее значение для поддержания высококачественной гладкости. Удаление стружки может помешать инструменту снова коснуться стружки, что может привести к повреждению режущей кромки инструмента. Это также может предотвратить закручивание стружки вокруг инструмента и перемещение по поверхности заготовки, что может привести к появлению царапин или дефектов полировки.
«Охлаждающая жидкость помогает поддерживать охлаждение деталей и инструментов, поэтому вы можете резать с более высокой скоростью. Если оборудование не может использовать охлаждение под высоким давлением, лучшим выбором также являются традиционные или внутренние методы охлаждения».
Охлаждающая жидкость не рекомендуется для всех применений. При токарной обработке закаленных материалов: для любого материала, превышающего HRC50, следует избегать использования керамической охлаждающей жидкости для инструмента, поскольку она имеет тенденцию вызывать тепловой шок инструмента, что может привести к его поломке. Однако если материал мягкий, в качестве охлаждающей жидкости можно использовать керамические лезвия.
Контроль стружки имеет важное значение, поскольку в этом процессе нам необходимо отводить тепло от стружки. Но вам все равно нужна достаточно большая площадь резки. Если площадь резания уменьшится, масса тепла, отводимого от зоны резания, уменьшится, и вы начнете замечать последствия химического износа, бокового и ямочного износа лезвия. Когда вы рассматриваете полировку поверхности, контроль стружки действительно становится проблемой. Вот почему вы должны выбрать правильную геометрическую форму и поддерживать соответствующие параметры резки для данного применения.
8.
Жесткость также очень важна
Многие сходятся во мнении, что держатель инструмента и приспособление играют важную роль в достижении высокого качества обработки поверхности. Если крепление недостаточно жесткое, это может вызвать вибрацию, что может повлиять на плавность хода. Не менее важно обеспечить, чтобы зажим лезвия имел как можно более короткий вылет, чтобы сохранить его жесткость. Заготовка и режущие инструменты должны иметь адекватную опору, чтобы не было вибрации во время процесса точной обработки.
Одна вещь, о которой многие люди могут не задумываться, — это то, как это лезвие крепится к держателю ножа. Конструкция зажима для ножа может сыграть важную роль. Чрезмерно открытая канавка зажима ножа уменьшит площадь контакта между лезвием и канавкой зажима ножа (например, лезвие WNMG), тем самым вызывая движение в канавке зажима ножа. Это может вызвать микровибрации и отрицательно повлиять на гладкость поверхности.
Движение режущего инструмента также затрудняет соблюдение размерных допусков деталей. Держатель инструмента должен соответствовать размерному допуску лезвия и поддерживаться в хорошем состоянии. Никакого износа и деформации быть не должно, так как даже малейшее движение может иметь неблагоприятные последствия.
9.
Используйте в соответствии с хорошими методами обработки.
Лучший способ добиться хорошего качества поверхности — начать с производителя лезвия и принять его рекомендации, что станет хорошим началом. Мы можем внести коррективы во время пробной резки, но эти предложения подходят только для опытных операторов, поэтому важно накапливать больше профессиональных знаний в повседневной жизни.
Для точной обработки предпочтительнее выбирать лезвие с положительным передним углом. Передний угол помогает создать острое лезвие, позволяющее прорезать материал. На этапе черновой обработки рекомендуется использовать отрицательный передний угол, так как при этом за режущей кромкой будет приложено большее усилие для удаления большего количества материала, что обеспечивает лучшую отправную точку для этапа точной обработки.
Еще одна вещь, которую следует учитывать, — это направленная сила. На заключительном этапе вам следует приложить как можно большую силу в осевом направлении детали, так как это обеспечит необходимую вам стабильность. Выбор полотна с углом входа, близким к 0 градусу, позволит вам получить большее усилие вдоль оси, но вам также необходимо увеличить задний зазор полотна, чтобы добиться качественной обработки поверхности.
Тангенциальная сила является важным фактором в процессе обработки. Тангенциальную силу, представляющую собой комбинацию осевой силы и радиальной силы, можно рассматривать как постоянную во время токарной обработки. Если операция увеличивает осевую силу, они уменьшают влияние радиальной силы, что позволяет им сохранять лучшие допуски и уменьшать микровибрации, поскольку это уменьшает естественную нестабильность. На этапах черновой и полуточной обработки этот фактор не обязательно учитывать.
Наконец, важно отметить, что направление резания инструмента также важно. Вам необходимо следить за тем, чтобы действующая сила была направлена в сторону хорошо закрепленной части детали. Обработка за пределами опорной рамы может вызвать вибрацию, что также может повлиять на срок службы инструмента, а также определенно повлияет на гладкость поверхности.


