


Знаете ли вы о скуке?
один
Определение скучного
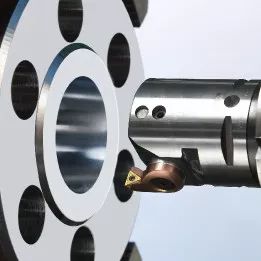
Растачивание: это процесс резания, при котором слой металла срезается с обрабатываемой поверхности заготовки за счет относительного движения между расточной фрезой на оборудовании и заготовкой, что приводит к определенной точности обработки и шероховатости обрабатываемой поверхности.
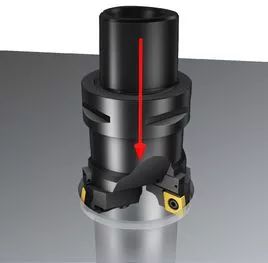
Отличие: по сравнению с другими методами обработки отверстий, растачивание отверстий не ограничено размером инструмента; А расточное отверстие имеет сильную способность коррекции ошибок, которая может исправить ошибку исходной грубой оси отверстия за несколько проходов инструмента и может поддерживать высокую точность позиционирования между расточным отверстием и опорной точкой позиционирования.
два
Виды расточных фрез
Тип 1
Классификация лезвий: расточная фреза с одной кромкой/расточная фреза с двумя кромками/расточная фреза с несколькими кромками
Классификация обработки: расточный резак для сквозных отверстий/расточный резак для глухих отверстий/расточный резак для ступенчатых отверстий/расточный резак для секций
Структурная классификация: цельная/сборная/модульная.
Тип 2
Расточные резцы с одним лезвием: встроенные расточные резцы/расточные фрезы для сварки/расточные фрезы с зажимом/расточные фрезы со сменными пластинами
Двусторонняя расточная фреза: фиксированная двусторонняя расточная фреза/плавающая двусторонняя расточная фреза
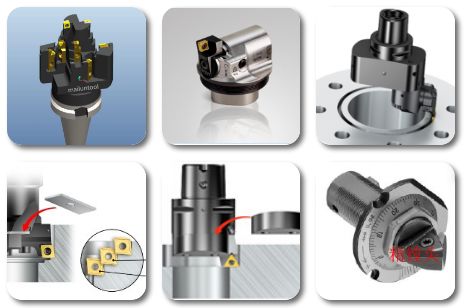
Расширение расточной фрезы Модульная расточная фреза Прорезная расточная фреза
❹ Лестничная расточная фреза ❺ Однолезвийная расточная фреза ❻ Цельная расточная фреза
три
Применение растачивания
Столкнувшись с проблемами, мы можем сначала рассмотреть эти аспекты.
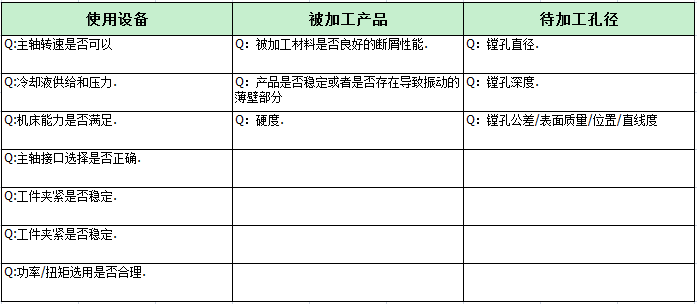
Грубое скучное приложение
1. Обработка глухих отверстий
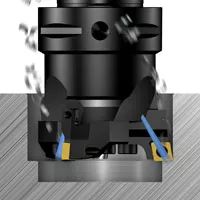
Обеспечение правильного удаления стружки имеет решающее значение при обработке глухих отверстий.
Правильные параметры резания являются необходимым условием получения подходящей формы стружки.
Убедитесь, что стружка не загораживает лезвия и не изнашивает их.
Давление СОЖ и поток СОЖ должны быть достаточными для удаления стружки.
К вертикальным станкам предъявляются более высокие требования к эффективному удалению стружки, чем к горизонтальным станкам.
2.断续切削
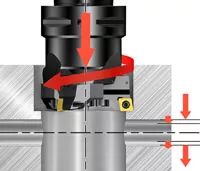
При выполнении прерывистой резки (например, поперечных отверстий) к условиям резания полотна предъявляются высокие требования.
Выбирайте материалы с более высокой прочностью.
В стабильных условиях работы, чтобы повысить безопасность обработки, выбирайте прочные лезвия базовой формы с квадратным отрицательным передним углом.
Если прерываний несколько, уменьшите параметры резки.
3.夹砂铸铁
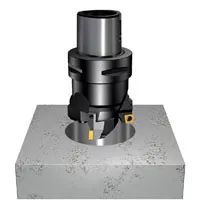
Включения песка в отливки могут увеличить износ лезвия.
Выбирайте материалы с более высокой прочностью.
Уменьшите параметры резки
Чтобы повысить безопасность обработки и минимизировать износ, выбирайте прочные лезвия базовой формы с квадратным отрицательным передним углом.
PS: Включение песка означает наличие включений песка на отливке.
4.气烧孔
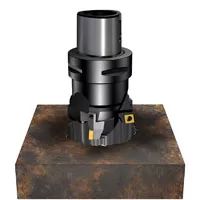
Локальный участок отверстия для сжигания газа может затвердеть, что увеличит износ лезвия.
Выбирайте материалы с более высокой прочностью.
Уменьшите параметры резки
Чтобы повысить безопасность обработки и минимизировать износ, выбирайте прочные лезвия базовой формы с квадратным отрицательным передним углом.
Приложение для прецизионного растачивания
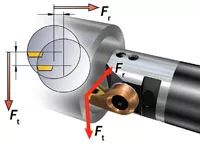
1. Сила резания
Влияние силы резания на изделие
Когда инструмент находится в состоянии резания, тангенциальная и радиальная составляющие силы резания будут пытаться вызвать отклонение инструмента от заготовки. Тангенциальный компонент будет пытаться направить инструмент вниз и в сторону от центральной линии. Таким образом, угол зазора инструмента уменьшится.
Любая радиальная деформация означает уменьшение глубины резания и толщины стружки, что приводит к склонности к вибрации.
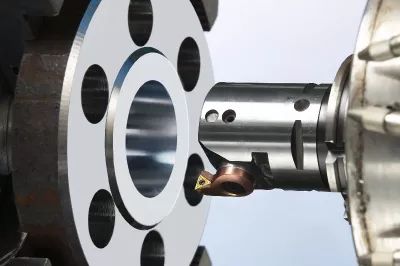
2. Балансирующая сила
Влияние балансирующей силы на обработку
Дисбаланс, вызванный асимметричными инструментами или большими ходами, создает силу, действующую на расточный инструмент.
В большинстве случаев силы, возникающие из-за дисбаланса, могут быть незначительными по сравнению с силами резания.
На высоких скоростях дисбаланс может вызвать вибрацию и повлиять на качество обработки отверстий.
Примечание. Ниже приводится краткое описание обработки изображений на месте, чтобы каждый мог поучиться у них.
четыре
Скучное дело
4.1 Износ лезвия
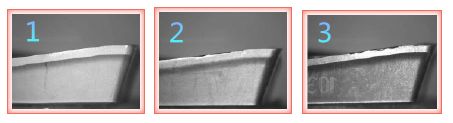
При расточной обработке непрерывное резание инструмента может привести к износу и повреждению, снижению размерной точности обработки отверстий и увеличению значения шероховатости поверхности; При этом наблюдаются отклонения в калибровке узла тонкой настройки подачи, приводящие к ошибкам регулировки, которые вызывают отклонения в апертуре обработки и даже приводят к ухудшению качества продукции.
4.2 Качество поверхности
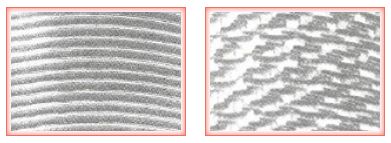
Просверливание рыбьей чешуи или нитевидных канавок на обработанной поверхности является распространенным явлением качества поверхности.
Изображение слева: В основном из-за несоответствия подачи и скорости сверления во время растачивания.
Изображение справа: в основном вызвано жесткой вибрацией и износом инструмента во время расточной обработки.
Вопрос: Как использовать позиционирование шпинделя во время обработки расточным инструментом?
A: ① Метод использования измерительного устройства с часовым индикатором для определения правильного положения требует сначала использования центрирующего устройства с часовым индикатором или позиционирующего шпинделя для определения координат контрольного отверстия на заготовке, а затем на основе координат контрольного отверстия. , определите координатное положение шпинделя. Его характеристики – высокая точность и удобство в эксплуатации.
② Особенностью использования контрольных стержней для выравнивания и позиционирования является низкая точность и трудоемкость. Но этот метод позиционирования позволяет напрямую найти координатное положение между шпинделем расточного станка и начальным отверстием.
③ Особенностью использования интерфейса отверстий для выравнивания и расположения является то, что его можно использовать для растачивания отдельных систем коробчатых отверстий. Недостатком является то, что время оказания помощи дольше.
④ Особенностью использования шаблона для поиска и размещения является то, что структура шаблона проста и не требует сложных настроек. Но шаблон склонен к деформации, и когда заготовке необходимо обработать несколько различных систем отверстий на разных поверхностях, необходимо несколько шаблонов, что приводит к снижению точности соосности и позиционирования.


