


Полная коллекция технологий обработки на токарных станках с ЧПУ!
Токарный станок с числовым программным управлением – это высокоточный и высокопроизводительный автоматизированный станок. Использование токарного станка с числовым программным управлением может повысить эффективность обработки и повысить ценность. Появление токарных станков с числовым программным управлением освободило предприятия от устаревших технологий обработки. Процесс обработки на токарном станке с числовым программным управлением аналогичен процессу обработки на обычном токарном станке. Однако в связи с тем, что токарный станок с числовым программным управлением представляет собой одноразовый зажим, непрерывная автоматическая обработка завершает все процессы токарной обработки, следует отметить следующие аспекты.
Разумный выбор параметров резания имеет решающее значение для эффективной резки металла, поскольку обрабатываемый материал, режущий инструмент и условия резания являются тремя основными факторами. Они определяют время обработки, срок службы инструмента и качество обработки. Экономически эффективным методом обработки неизбежно является рациональный выбор режимов резания.
Три элемента условий резания: скорость резания, скорость подачи и глубина резания непосредственно вызывают повреждение инструмента. С увеличением скорости резания температура кончика инструмента будет повышаться, что приводит к механическому, химическому и термическому износу. При увеличении скорости резания на 20% срок службы инструмента сократится вдвое.
Взаимосвязь между условиями подачи и износом инструмента находится в очень небольшом диапазоне. Но при большой скорости подачи температура резания повышается, что приводит впоследствии к значительному износу. Это оказывает меньшее влияние на инструмент, чем скорость резания. Влияние глубины резания на инструмент не столь существенно, как скорость резания и подача, но при малых глубинах резания на разрезаемом материале образуется закаленный слой, что также влияет на срок службы инструмента.
Пользователям необходимо выбирать скорость резки в зависимости от обрабатываемого материала, твердости, состояния резки, типа материала, скорости подачи, глубины резания и т. д. Выбор наиболее подходящих условий обработки основан на этих факторах. Регулярное и стабильное ношение – идеальное условие для продления срока службы.
Однако на практике выбор стойкости инструмента связан с износом инструмента, изменением обрабатываемого размера, качеством поверхности, шумом резания, теплом обработки и т. д. При определении условий обработки необходимо проводить исследования, исходя из реальной ситуации. Для труднообрабатываемых материалов, таких как нержавеющая сталь и жаропрочные сплавы, можно использовать охлаждающую жидкость или жесткие режущие кромки.
Как определить три элемента режущей обработки и как правильно их выбрать – основное содержание курса принципов резки металлов. Некоторые ключевые моменты были взяты из WeChat Metal Processing, и основные принципы выбора этих трех элементов заключаются в следующем:
1) Чтобы выбрать скорость шпинделя в минуту (линейную скорость, окружную скорость) V (метров/минуту), необходимо сначала узнать, какую линейную скорость резания V следует принять.
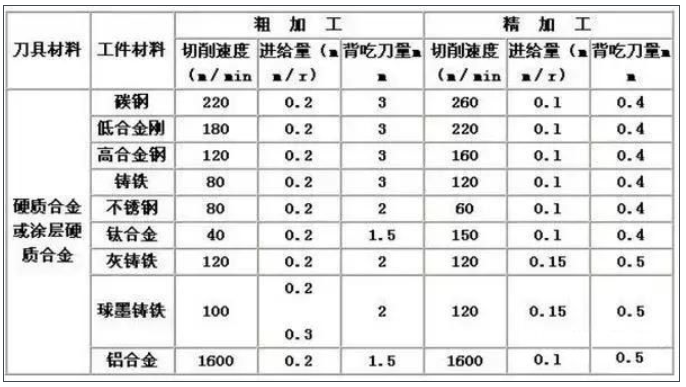
Выбор V зависит от материала инструмента, материала заготовки, условий обработки и т. д. Материал режущего инструмента: твердый сплав, V может достигать более высокого значения, обычно более 100 метров в минуту. Обычно при покупке лопаток указываются технические параметры: какой материал можно обрабатывать и какую линейную скорость можно выбрать.
Быстрорежущая сталь: V может достигать только более низкого значения, обычно не превышающего 70 метров в минуту, и в большинстве случаев оно принимается ниже 20-30 метров в минуту. Материал заготовки: высокая твердость, низкое значение V; Чугун с меньшим значением V можно использовать для режущего инструмента из твердого сплава со скоростью 70-80 метров в минуту; У низкоуглеродистой стали V может превышать 100 метров в минуту, а у цветных металлов V может быть выше (100-200 метров в минуту). Закаленная сталь, нержавеющая сталь, V следует брать ниже. Условия обработки: черновая обработка, принять меньшее значение V; При прецизионной механической обработке примите большее значение для V. Система жесткости станков, заготовок и режущего инструмента плохая, и V принимают как низкое. Если программа ЧПУ использует S в качестве скорости шпинделя в минуту, то S следует рассчитывать на основе диаметра заготовки и скорости линии резки V: S (скорость шпинделя в минуту)=V (скорость линии резки) * 1000 /(3,1416 * диаметр заготовки). Если программа ЧПУ использует постоянную скорость линии, S может напрямую использовать скорость линии резки V (метров/минуту).
2) Скорость подачи (скорость подачи) F в основном зависит от требований к шероховатости поверхности обработки заготовки. При прецизионной обработке требования к поверхности высоки, а объем резания принимается небольшим: 0.06-0.12 мм/шпиндель на оборот. При черновой обработке желательно использовать больший размер.
В основном это зависит от прочности режущего инструмента, обычно она составляет 0.3 или выше. Когда основной задний угол режущего инструмента велик, прочность инструмента низкая, и величина подачи не может быть слишком большой. Кроме того, следует учитывать мощность станка и жесткость заготовки и инструмента. Программа ЧПУ использует две единицы подачи: мм/минуту и мм/шпиндель на оборот. Используемые выше единицы измерения — мм/шпиндель на оборот. Если используется мм/минута, для ее преобразования можно использовать формулу: подача в минуту=подача на оборот * шпиндель в минуту.
3) При прецизионной обработке глубина резания (глубина резания) обычно принимается меньшей, чем 0,5 (значение радиуса).
При черновой обработке она определяется исходя из состояния заготовки, режущего инструмента и станка. Как правило, небольшие токарные станки (с максимальным диаметром обработки менее 400 мм) обрабатывают сталь 45# в нормализованном состоянии, а глубина резания в радиальном направлении обычно не превышает 5 мм. Кроме того, следует отметить, что если скорость шпинделя токарного станка контролируется обычным регулированием частоты, то при очень низкой скорости шпинделя (ниже 100-200 об/мин) выходная мощность двигателя значительно уменьшится, и при на этот раз глубина резания и величина подачи могут быть достигнуты лишь в очень незначительной степени.
Разумный выбор режущего инструмента.
При черновом точении необходимо выбирать режущие инструменты с высокой прочностью и хорошей долговечностью, чтобы соответствовать требованиям большого обратного резания и большой подачи при черновом точении.
При прецизионной обработке необходимо выбирать режущие инструменты с высокой точностью и хорошей прочностью, чтобы обеспечить требуемую точность обработки.
Чтобы сократить время смены инструмента и облегчить выравнивание инструмента, следует как можно чаще использовать ножи и лезвия с машинным зажимом.
Разумный выбор светильников.
1. Старайтесь использовать универсальные приспособления для зажима заготовок и избегайте использования специализированных приспособлений;
2. Привязка позиционирования детали совпадает, чтобы уменьшить ошибки позиционирования.
Определение маршрута обработки относится к траектории движения и направлению инструмента относительно детали во время процесса обработки на станке с ЧПУ.
1. Он должен обеспечивать требования к точности обработки и шероховатости поверхности;
2. Маршрут обработки должен быть максимально сокращен, чтобы сократить время простоя инструмента. В настоящее время связь между маршрутом обработки и припуском на обработку еще не получила широкого распространения на токарных станках с ЧПУ. Как правило, избыточный припуск на заготовку, особенно содержащую кованые или литые слои твердой обшивки, следует создавать на обычных токарных станках для обработки.
Если для обработки необходимо использовать токарный станок с ЧПУ, следует обратить внимание на гибкую компоновку программы. Точки установки приспособления в настоящее время достигаются путем соединения гидравлического патрона и гидравлического зажимного цилиндра через тягу. Точки зажима гидравлического патрона следующие: сначала с помощью ручки отверните гайку на гидроцилиндре, снимите тяговую трубку и вытащите ее из заднего конца шпинделя. Затем с помощью ручки открутите крепежные винты патрона, и патрон можно будет снять.
Есть ли у вас общее представление о широко используемых станках с ЧПУ?


